


Co to są pręty grafitowe
Jako rodzaj pręta, pręty grafitowe są produkowane z grafitu obrabianego maszynowo lub związków grafitu. Są dobrze znane ze swojej doskonałej odporności na szok termiczny, odporności na ciepło, wysokiej odporności na korozję, braku reaktywności i zdolności do dobrego starzenia (ponieważ grafit jest materiałem niemęczącym).
Dlaczego właśnie my?
Produkty wysokiej jakości:Celem firmy jest dostarczanie klientom wysokiej jakości surowców grafitowych oraz precyzyjnej obróbki wyrobów grafitowych.
Bogate doświadczenie:Posiadamy wieloletnie doświadczenie w branży oraz zespół doświadczonych inżynierów i techników, aby zapewnić stałą precyzję i wysoką jakość naszych produktów.
Niezawodna obsługa:Nasz zespół dokłada wszelkich starań, aby zapewnić niezawodną i spójną obsługę, zapewniając za każdym razem wysokiej jakości produkty i obsługę klienta.
Kompleksowe rozwiązanie:Jesteśmy jedną z profesjonalnych firm zajmujących się produkcją, badaniami i rozwojem oraz sprzedażą producentów form grafitowych w Chinach.


Zalety prętów grafitowych
Rodzaje prętów grafitowych
Pręty grafitowe można obrabiać maszynowo z bloków grafitowych do stosowania w różnych gałęziach przemysłu i zastosowaniach. Standardowe rozmiary są produkowane i obrabiane z wytłaczanego grafitu.
1. Pręty z drobnoziarnistego grafitu JC3
JC3 to gęsty, drobnoziarnisty pręt, który można obrabiać i ma wysoką temperaturę znamionową od 5432 stopni F do 3000 stopni. Jego gatunkiem jest grafit wytłaczany JC3, a gęstość pozorna wynosi od 1,72 do 1,74 g/cm3. Jego właściwości umożliwiają silną przewodność elektryczną. Pręty grafitowe JC3 można obrabiać maszynowo z bardzo wąskimi tolerancjami.
Pręty grafitowe mają dobrą przewodność cieplną, ponieważ grafit jest doskonałym przewodnikiem ciepła i ma wysoką odporność na szok termiczny. Wytrzymałość na ściskanie pręta waha się od 11 K do 38 K lbs/in2. Odporny na korozję do wszystkich zastosowań praktycznych i jest odporny na wiele kwasów, zasad, rozpuszczalników i związków pokrewnych.
Ma płaskość powierzchni uszczelniającej ze względu na wysoki moduł sprężystości i stabilność, dzięki czemu pozostaje płaska podczas pracy na powierzchniach trących. Posiada również właściwości zapobiegające zacieraniu się i wbudowane smarowanie. Struktura molekularna grafitu tworzy niezwykle cienką powłokę na ruchomych częściach. Produkty nie będą się zacierać ani zatykać w najcięższych zastosowaniach. Grafit jest porowaty, ale do wypełnienia tych porów stosuje się impregnaty, które mogą mieć zakres od dużych do całkowicie nieprzepuszczalnych, w zależności od zastosowania.
Pręty grafitowe JC3 są stosowane głównie w obróbce cieplnej i zastosowaniach elektrochemicznych. Służą również do podpierania belek lub szyn paleniska, aby umożliwić rozszerzalność cieplną. Więcej zastosowań obejmuje osprzęt lub słupki wsporcze, mieszadła, elektrody i inne cele reakcyjne.
2. Pręty z drobnoziarnistego grafitu JC4
JC4 to wytrzymały, drobnoziarnisty pręt, który można poddać obróbce mechanicznej i stopniować do średniej temperatury (obróbka cieplna od 1355 stopni F do 735 stopni). Jego gatunkiem jest grafit wytłaczany JC4, a jego gęstość wynosi 1,76 g/cm3.
Gdy wyższe temperatury nie są konieczne, jego właściwości pozwalają na dobrą gęstość i wytrzymałość. Reszta jego cech charakterystycznych jest podobna do tych JC3, które zostały już wspomniane powyżej. Pręty te są zwykle wykorzystywane w zastosowaniach mechanicznych.
3. Bardzo drobno formowany pręt grafitowy
Charakteryzuje się bardzo drobnym rozmiarem ziaren, dużą gęstością, niereaktywnością, doskonałą wytrzymałością i formowanym prętem grafitowym. Sugeruje się go do zastosowań w metalu, szkle i elektrochemii o wysokiej temperaturze, w tym w tyglach, prętach mieszających, formach, elektrodach, anodach i tulejach.
Tolerancje średnicy: +.010" / -.005". Grafit superdrobny wytrzymuje temperaturę do 2760 stopni Celsjusza. Rozmiar cząstek wynosi 0,001 cala, gęstość wynosi 1,8 gr/cm, wytrzymałość na ściskanie wynosi 13 K psi, a rezystywność wynosi 0,00050 oma/cal.
4. Pręty grafitowe średnioziarniste
Konstrukcja tych prętów idealnie nadaje się do operacji obróbki zgrubnej i wykańczającej w różnych zastosowaniach przemysłowych. Pręty te są produkowane przy zastosowaniu alternatywnej procedury produkcyjnej, która zmniejsza koszty w porównaniu z procedurą formowania izostatycznego.
Etykieta grafitu średnioziarnistego zazwyczaj odnosi się do materiałów z pojedynczymi cząstkami o wielkości od 0,0508 mm do 1,575 mm, które zostały formowane tłocznie lub wytłaczane do postaci surowca. Od 12 do 20% objętości pręcika stanowią pory pomiędzy poszczególnymi cząsteczkami, które są widoczne gołym okiem.
5. Pręty gruboziarniste grafitowe
Istnieje kilka okoliczności, w których pręty z gruboziarnistego grafitu są pożądane i zadowalające do zastosowania. Zwykle, gdy mowa o prętie z grafitu gruboziarnistego, jest to grafit wytłaczany. Wyraźny rozmiar cząstek tego materiału grafitowego będzie się wahał od 1,016 mm do 6,096 mm i będzie miał dużą ilość porów w materiale.
Ten gruboziarnisty materiał jest doskonałym materiałem do produkcji prętów grafitowych. Ze względu na duży rozmiar cząstek i otwarte pory, pręty wyjątkowo dobrze znoszą szok termiczny i wytrzymują zmiany temperatury, gdy stopione metale dotykają ich powierzchni. Chociaż te pręciki również około 12 do 20% swojej objętości składają się z porów pomiędzy poszczególnymi cząstkami, pory te są dość widoczne gołym okiem ze względu na cząstki tworzące pręciki. Pręty te są najczęściej stosowane jako elektrody grafitowe w piecach kadziowych i łukach elektrycznych w przemyśle stalowym.
6. Pręty grafitowe o większej gęstości
Grafit o dużej gęstości jest wyjątkowo specjalnym materiałem o dużej wytrzymałości, dużej gęstości i drobnej mikrostrukturze. Może być stosowany do produkcji prętów ze względu na jego zdolność do wytrzymywania wyjątkowo wysokich temperatur przy jednoczesnym zachowaniu kształtu i wytrzymałości. Co więcej, pręty te są tanie i łatwe w obróbce w dowolnej formie.
Obecnie próbki grafitu wytwarza się z proszków półkoksu na bazie paku węglowego, bez użycia dodatkowego spoiwa. Pręty z grafitu izostatycznego charakteryzują się lepszymi właściwościami w porównaniu z grafitem sztucznym wytwarzanym metodą wypełniacza i spoiwa w starym stylu. Następnie jest on karbonizowany, wypełniany porami i grafityzowany.
7. Pręty grafitowe powlekane węglem pirolitycznym
Pirolityczna warstwa węgla na graficie zmniejsza przepuszczalność gazów, poprawia stabilność utleniania i chroni przed uwalnianiem cząstek. Powstaje za pomocą procedury chemicznego osadzania z fazy gazowej (CVD). Pirolityczne powłoki węglowe, podobnie jak grafit, charakteryzują się wyjątkową stabilnością termiczną i obojętnością chemiczną. Ponadto węgiel pirolityczny można wykorzystać do penetracji i zagęszczenia grafitu, znacznie zmniejszając porowatość wewnętrzną.
Specyfikacje prętów grafitowych
Specyfikacje prętów grafitowych obejmują standardową gęstość każdego gatunku, ponieważ określa ona, gdzie można zastosować dany gatunek pręta. Wytrzymałość na ściskanie jest również równie ważną cechą i waha się od 11 000 do 38 000 funtów na cal kwadratowy.
Moduł sprężystości wynosi 14 K10-5 psi w temperaturze pokojowej i 27 K10-5 psi w temperaturze 2315 stopni Celsjusza (gatunki oczyszczone G). Rozszerzalność cieplna wynosi 6 cali/cal/stopień x 10-7 w temperaturze pokojowej i 18 cali/cal/stopień x 10-7 w 2315 stopniach Celsjusza (gatunki oczyszczone G). Rezystywność elektryczna wynosi od 29 do 36 omów. x10-5.
Przewodność cieplna wynosi 179 W/(mK) w temperaturze pokojowej i 154 W/(mK) w 2315 stopniach Celsjusza (gatunki oczyszczone G). Maksymalny rozmiar ziarna, wytrzymałość na zginanie i współczynnik rozszerzalności cieplnej są również ważnymi specyfikacjami.
Proces prętów grafitowych
Formowanie tłoczne, prasowanie izostatyczne lub wytłaczanie prętów to trzy najczęstsze sposoby produkcji prętów grafitowych. Wiele z tych technik jest porównywalnych z tymi stosowanymi do tworzenia rur grafitowych.
1. Formowanie tłoczne
Formowanie tłoczne to proces formowania, podczas którego substancja jest zmiękczana, a następnie zmuszana do przyjęcia kształtu formy, w której przebywa. Na początek formowany materiał jest wstępnie podgrzewany przed umieszczeniem go w otwartej, ogrzanej formie lub otworze. Formę następnie zamyka się od góry i dociska zatyczką w miarę jej mięknięcia. Substancja grafitowa rozszerza się i przybiera kształt formy pod wpływem ciśnienia i ciepła. Trzyma się go tutaj, dopóki nie wyzdrowieje.
2. Podgrzewanie formy
Formę należy najpierw przygotować, wykonując typowe etapy przygotowania, obejmujące: czyszczenie formy, nałożenie środka antyadhezyjnego i ogrzewanie w celu uzyskania lepkości wsadu po jego ostatecznym załadowaniu.
3. Przygotowanie do ładowania
Formowanie tłoczne odbywa się na różnych materiałach. Dlatego występują w wielu składach, rozmiarach, kształtach, warunkach i opakowaniach. Przygotowanie zmienia materiał ze stanu dostawy w taki, który nadaje się do sprasowania. Przygotowanie wsadu obejmuje: rozpakowanie, oczyszczenie, pocięcie, wymiarowanie, ważenie i podgrzewanie.
4. Ładowanie ładowania
Wiąże się to z umieszczeniem wsadu w dolnej części formy. W ten sposób zapewniony jest optymalny wynik kompresji. Następnie ładunek jest nakładany na formę według wymaganego wzoru, w zależności od kształtu formy, wymaganej grubości i innych czynników.
5. Kompresja pręta
Aby umieścić dwie części formy jak najbliżej siebie, tworzony jest ruch względny. Ładunek ulega kompresji, gdy części zbliżają się do siebie. Kompresję można zastosować w celu wymuszenia wypełnienia przez wsad całej planowanej objętości wnęki formy. Zapewnia również odpowiednią gęstość produktu i ułatwia utwardzanie.
6. Utwardzanie w procesie formowania
Ten etap procesu formowania pomaga w twardnieniu sprasowanego wsadu w gotowy produkt. Aby umożliwić zestalenie i utwardzenie, może być po prostu konieczne obniżenie temperatury lub użycie utwardzaczy i katalizatorów. Typ kondensacji i rodzaj dodatku to tylko niektóre z typów utwardzania.
7. Chłodzenie formy
Chłodzenie zapewnia, że forma ma idealną temperaturę dla kolejnych cykli formowania. Zapewnienie, że forma uzyska preferowane właściwości termiczne i mechaniczne, jest ważne przy wyjmowaniu i użytkowaniu lub przechowywaniu.
8. Wyrzut grafitu
Wyrzut to uwolnienie grafitu po utwardzeniu. Zautomatyzowany wyrzut często wykorzystuje tłok, który wysuwa się ze spodu formy, gdy potrzebny jest wyrzut, lub oddzielny system przyssawek. Wypychaniu często towarzyszy środek antyadhezyjny i powłoka nakładana na formę, aby zapobiec przywieraniu produktu do formy i ułatwić wyrzucanie.
9. Wytłaczanie prętów
Wytłaczanie prętów polega po prostu na standardowym procesie formowania przez wytłaczanie. Proces ten rozpoczyna się od zebrania masy grafitowej i wszelkich niezbędnych dodatków w zbiorniku, gdzie są one podgrzewane do stopienia. Kiedy jest zapas
stopiony (lub płynny) jest przeciskany przez matrycę w kształcie rurki. Po ostygnięciu masa przybiera wielkość i kształt matrycy. Można go wypuścić z matrycy w postaci stałej po ostygnięciu.
10. Proces wytłaczania na gorąco
Jest to technika obróbki na gorąco, co oznacza, że przeprowadza się ją powyżej temperatury rekrystalizacji grafitu. Zapobiega to zestalaniu się grafitu i ułatwia jego przepychanie przez matrycę. Proces wytłaczania na gorąco zazwyczaj przeprowadza się na poziomych ciężkich prasach hydraulicznych. Ich ciśnienia wahają się od 30 do 700 MPa (4,400 - 101500 psi). Dlatego wymagane jest smarowanie. Do wytłaczania w niższej temperaturze można zastosować olej lub grafit, natomiast do wytłaczania w wyższej temperaturze można stosować proszek szklany.
11. Prasowanie izostatyczne
Prasowanie izostatyczne to metoda formowania, w której wykorzystuje się ciśnienie ze wszystkich stron. Substancja grafitowa jest umieszczana w wysokociśnieniowym zbiorniku zabezpieczającym w celu zadziałania. Do zwiększenia ciśnienia w zbiorniku zabezpieczającym stosuje się gaz obojętny, taki jak argon. Gdy grafit znajdzie się w środku, naczynie jest podgrzewane, co podnosi ciśnienie i powoduje powstawanie grafitu w ten sposób.
12. Prasowanie izostatyczne na gorąco (HIP)
Służy nie tylko do konsolidacji proszków i jednoczesnego wykonywania dwuetapowych prac tradycyjnej metalurgii proszków, formowania i spiekania, ale także do eliminacji wad odlewniczych, spajania dyfuzyjnego przedmiotu obrabianego i produkcji części o skomplikowanych kształtach. W gorącym ciśnieniu izostatycznym jako czynnik przenoszący ciśnienie powszechnie stosuje się argon, amoniak i inne gazy obojętne, a pakiet komponentów jest zwykle wykonany z metalu lub szkła. Temperatura robocza często wynosi od 1000 do 2200 stopni, a ciśnienie robocze często wynosi od 100 do 200 MPa.
13. Prasowanie izostatyczne na zimno (CIP)
Prasowanie izostatyczne na zimno jest korzystne przy wytwarzaniu części, w których nie można uzasadnić początkowego wysokiego kosztu matryc do prasowania lub gdy wymagane są wyjątkowo duże lub złożone wypraski. Na skalę komercyjną szeroką gamę proszków, w tym metale, ceramikę, polimery i kompozyty, można prasować izostatycznie. Zakres ciśnienia zagęszczania wynosi od mniej niż 5000 psi do ponad 100,000 psi (34,5 - 690 MPa). W procesie mokrym lub suchym, proszki są prasowane w formach elastomerowych.
Obróbka grafitu
Obróbka grafitu to technika cięcia lub kształtowania materiału grafitowego w celu dopasowania go do wielu zastosowań i celów. Ponieważ grafit jest prawie trudny w obróbce i tępi większość metali, niezwykle ważne jest, aby używać wyłącznie narzędzi diamentowych i węglikowych. Jednak grafit ze względu na swoją wytrzymałość zapewnia wiele korzyści. Materiał jest niezwykle wytrzymały, nie rdzewieje ani nie ulega zniszczeniu i może być stosowany jako naturalny smar do łożysk i innych elementów maszyn. Zmniejsza to koszt innych olejów i smarów.
Proces obróbki grafitu jest identyczny jak obróbki żeliwa. Drobne wióry, często zwane wiórami, ekstrahuje się w postaci drobnego proszku. Urządzenia stosowane w zabiegu nie chwytają przedmiotu obrabianego, lecz przecinają go w sposób podobny do odśnieżania.
Wytrzymałość na ściskanie grafitu jest duża i można go utrzymać na miejscu za pomocą siły docisku. Przed rozpoczęciem pracy na elemencie ważne jest obliczenie wymaganej siły mocowania. Wymaganą siłę mocowania określa się poprzez badanie przedmiotu obrabianego do progu zniszczenia przy ściskaniu.
Niektóre metody stosowane do obróbki grafitu to narzędzia specjalistyczne. Pierwszą rzeczą, o której należy pomyśleć podczas planowania obróbki grafitu, są narzędzia, których można użyć. Grafit jest materiałem ściernym, który powoduje poważne zużycie gołych metalowych narzędzi. Preferowane są narzędzia z krawędziami diamentowymi, ale można również zastosować narzędzia z węglika wolframu. Można zastosować stal szybkotnącą, chociaż szybko się zużywa, co ogranicza jej zastosowanie. Odpryski i wybicia powstają w przypadku użycia niewłaściwego narzędzia, prędkości lub posuwu.
Etapy produkcji prętów grafitowych


Cola -Koks jest składnikiem rafinerii ropy naftowej, który powstaje w wyniku ogrzewania węgla kamiennego (600 do 1200 stopni). Procedura ta przeprowadzana jest w specjalnie zbudowanym piecu koksowniczym, w którym wykorzystuje się gazy spalinowe i ma ograniczoną dostępność tlenu. Jego wartość opałowa jest wyższa niż tradycyjnego węgla kopalnego.
Proszkowanie -Po dokładnej kontroli surowców, są one proszkowane do określonej wielkości ziaren. Specjalistyczne maszyny mielące materiał przenoszą powstały bardzo drobny pył węglowy do specjalnych worków, które następnie są sortowane według wielkości ziaren.
Ugniatanie -Po zakończeniu procesu mielenia koksu miesza się go ze smołą. W wysokich temperaturach surowce łączy się w taki sposób, że węgiel topi się i łączy z ziarnami koksu.
Drugie sproszkowanie -W wyniku procesu mieszania tworzą się małe kulki węgla, które należy następnie zmielić na bardzo drobne ziarna.
Prasowanie izostatyczne -Etap prasowania rozpoczyna się, gdy drobne ziarna o wymaganej wielkości będą gotowe. Proszek jest następnie osadzany w ogromnych formach o rozmiarach odpowiadających ostatecznym rozmiarom bloków. Sproszkowany węgiel w formach poddawany jest działaniu wysokiego ciśnienia (powyżej 150 MPa), które wywiera równy nacisk i siłę na ziarna, co skutkuje symetrycznym ułożeniem i równomiernym rozkładem. Proces ten pozwala na uzyskanie identycznych właściwości grafitu w całej formie.
Karbonizacja -Kolejnym i najbardziej czasochłonnym etapem (od 2 do 3 miesięcy) jest pieczenie w piecu. Materiał, który został równomiernie rozdrobniony, umieszczany jest w ogromnych piecach, które osiągają temperaturę 1000 stopni. Temperatura w piecu jest stale utrzymywana, aby zapobiec uszkodzeniom i pęknięciom. Po upieczeniu blok osiągnął niezbędną twardość.
Impregnacja smoły -Aby zmniejszyć porowatość, blok można zaimpregnować smołą i ponownie spalić na tym etapie procesu. Do impregnacji zwykle stosuje się pak o niższej lepkości niż pak stosowany jako spoiwo. Aby dokładniej wypełnić wszelkie szczeliny, wymagana jest niska lepkość.
Grafityzacja -W tym momencie matryca atomów węgla jest już uporządkowana, a proces przejścia od węgla do grafitu nazywany jest grafityzacją. Grafityzacja to proces nagrzewania powstałych bloków do temperatury około 3000 stopni. Po grafityzacji przewodność elektryczna, gęstość, przewodność cieplna i odporność na korozję znacznie się poprawiają, podobnie jak wydajność obróbki.
Materiał grafitowy -Bardzo ważne jest sprawdzenie wszystkich parametrów grafitu po grafityzacji, w tym wielkości ziaren, zginania, gęstości i wytrzymałości na ściskanie.
Obróbka -Po dokładnym przygotowaniu i zbadaniu materiału można go przetworzyć na pręty grafitowe.
Zastosowania prętów grafitowych
Pręty grafitowe są często wykorzystywane w zastosowaniach światłowodowych i półprzewodnikowych, które wymagają precyzji i czułości. Bardziej popularnymi zastosowaniami wędek grafitowych są wędki i małe wędki (ponieważ grafit jest wrażliwy, trwały i lekki).
Zastosowania przemysłowe obejmują obróbkę cieplną
Służą do podpierania belek lub szyn paleniska, aby umożliwić rozszerzalność cieplną, ponieważ grafit może wytrzymać ekstremalne temperatury. Również jako pręty mieszające z gorącym i topiącym się metalem, pręty cylindrów z elektrodą grafitową. W elektrolizie stosuje się pręty grafitowe, a liczne zdelokalizowane elektrony umożliwiają szybki przepływ prądu przez grafit.
Do przedłużenia dmuchawy można użyć prętów grafitowych
W otworze rury, jako urządzenie do kielichowania lub do wykonania wgłębienia w szklanej ścianie bocznej. Pręty grafitowe stosowane są jako moderatory w reaktorach jądrowych w celu kontrolowania szybkości reakcji. Grafit umożliwia reakcję łańcuchową rozszczepienia poprzez spowalnianie neutronów w reaktorze grafitowym. Wprowadza się kilka prętów, które pochłaniają więcej dostępnych neutronów, a reakcja łańcuchowa przyspiesza. Poziom mocy w reaktorze zaczyna rosnąć.
Grafit obrabiany jest zwykle wykonany z kompozytu lub mieszaniny grafitu i miedzi
Czysty grafit z dodatkiem miedzi zapewnia pożądane właściwości podwyższonej wytrzymałości i zabezpieczonej przewodności. Jak już wspomniano, pręty grafitowe są wyjątkowo odporne na ciepło. Aby zdefiniować i określić ilościowo „ekstremalne”, należy zauważyć, że pręty grafitowe mogą zachować swój kształt nawet pod wpływem „ekstremalnych” temperatur, takich jak 5000 stopni.
Pręty grafitowe są powszechnie stosowane jako elektrody w procesach elektrolizy. Elektroliza to technika wykorzystująca prąd elektryczny do wywołania niespontanicznej reakcji chemicznej. W procesie tym kluczową rolę odgrywają elektrody przewodzące prąd elektryczny do roztworu elektrolitu. Pręty grafitowe są preferowane z kilku powodów:
● Przewodność:Grafit jest doskonałym przewodnikiem prądu elektrycznego. Umożliwia przepływ prądu elektrycznego przez elektrolit, ułatwiając ruch jonów i zachodzenie elektrolizy.
● Stabilność chemiczna:Grafit jest stabilny chemicznie i nie reaguje z wieloma substancjami. Jest to ważne, ponieważ elektrody nie powinny ulegać reakcjom chemicznym, które mogłyby zakłócić pożądany proces elektrolizy.
● Wysoka temperatura topnienia:Grafit posiada wysoką temperaturę topnienia, co sprawia, że nadaje się do stosowania w procesach elektrolizy wysokotemperaturowej.
● Wytrzymałość mechaniczna:Grafit jest mocny mechanicznie, co zapewnia trwałość i odporność na zużycie podczas elektrolizy.
● Dostępność:Grafit jest łatwo dostępny i stosunkowo niedrogi, co czyni go praktycznym wyborem na elektrody w różnych zastosowaniach elektrolizy.
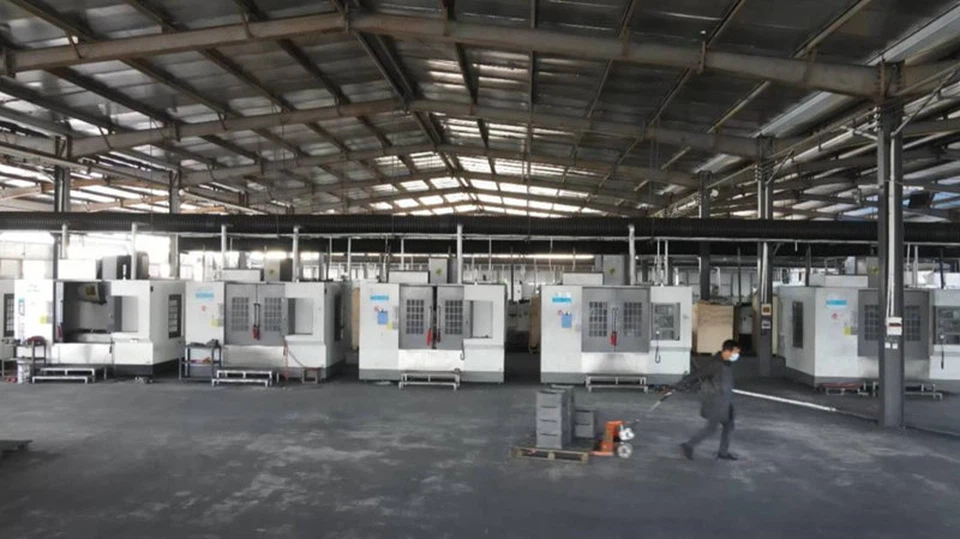
Nasz zakład
Henan Daking Import and Export Co., Ltd. (w skrócie Henan Daking) to jedna z chińskich profesjonalnych firm zajmujących się produkcją, badaniami i rozwojem oraz sprzedażą producentów form grafitowych. Celem firmy jest dostarczanie klientom wysokiej jakości surowców grafitowych oraz precyzyjnej obróbki wyrobów grafitowych. Surowce stosowane przez naszą firmę, takie jak grafit prasowany izostatycznie, grafit formowany i grafit EDM, charakteryzują się wysoką wytrzymałością, dobrą odpornością na szok termiczny, odpornością na wysoką temperaturę, odpornością na korozję i silną odpornością na utlenianie.

Często zadawane pytania
Jesteśmy profesjonalnymi producentami i dostawcami prętów grafitowych w Chinach, specjalizującymi się w świadczeniu wysokiej jakości niestandardowych usług. Serdecznie zapraszamy do zakupu wysokiej jakości pręta grafitowego wyprodukowanego w Chinach tutaj z naszej fabryki.